Voor commerciële machinefabrikanten en exploitanten van hydraulische wagenparken is een niet-geteste cilinder een ernstige risico. Microscopische gietporositeit in stalen eindkappen, onvolledige wortelfusie in gelaste cilinderverbindingen of kleine inkepingen in de afdichtingslippen tijdens de fabrieksmontage kunnen niet worden gedetecteerd tijdens statische nuldrukinspecties.
Wanneer een niet-geverifieerde cilinder die wordt blootgesteld aan maximale dynamische drukpieken, wordt geïnstalleerd op een mobiele graafmachine van 30 ton of een industriële vormpers van 350 bar, zal hij te maken krijgen met catastrofale vatnaadbreuk, strippen van de schroefdraad van de drijfstang of een gewelddadige externe vloeistofuitbarsting.
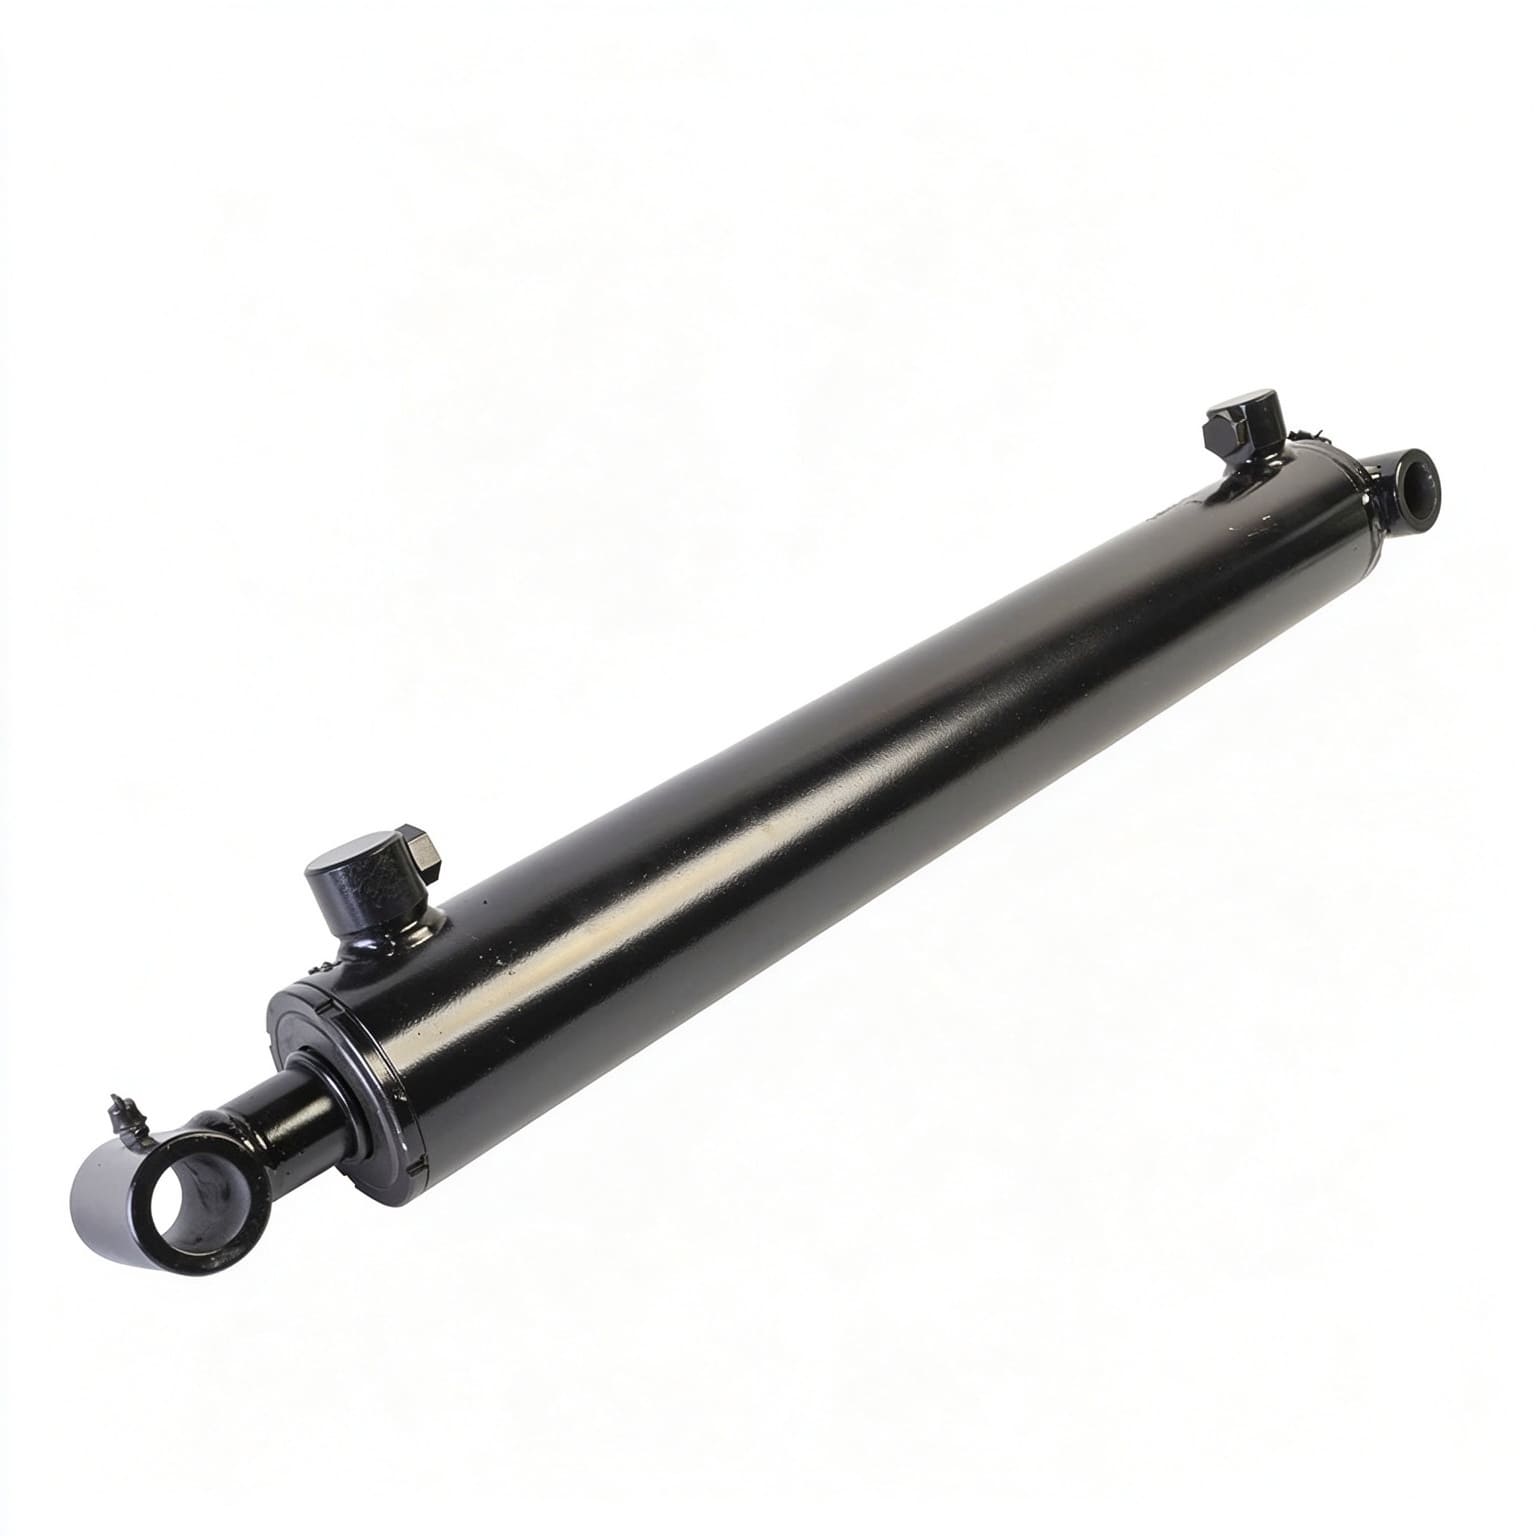
Het uitvoeren van eengestandaardiseerde hydraulische cilinderhydrostatische testprocedure onder gecontroleerde fabrieksomstandigheden valideert de structurele integriteit vóór levering. Door de vloeistofkamer onder druk te zetten tot 1,5 keer de nominale werkdruk (150% proof rating), verifiëren kwaliteitsingenieurs drie niet-onderhandelbare basislijnen:
1. Materiaalopbrengstmarge:Controleert of naadloze vaten van gelegeerd staal, gesmede eindkappen en bevestigingsgaffellassen geen permanente plastische vervorming ondergaan.
2. Dynamische afdichting van klieren:Bevestigt dat primaire U-cups, PTFE-stapafdichtingen en PEEK-anti-extrusieringen positief afdichten zonder extrusie van openingen bij verhoogde druk.
3. Interne zuigerbypass-integriteit: Controleert of er sprake is van een nul-cross-port vloeistofbypass tussen de dop- en staafkamers onder volledige mechanische belasting.
| Item | Specificatie |
|---|---|
| Standaard | ISO 10100 Hydrostatische testdrukbereik |
| Nominale werkdruk | 25,0 MPa (250 bar / 3.625 PSI) |
| Vermenigvuldigingsvereiste | 1,5x multiplierbewijsvereiste |
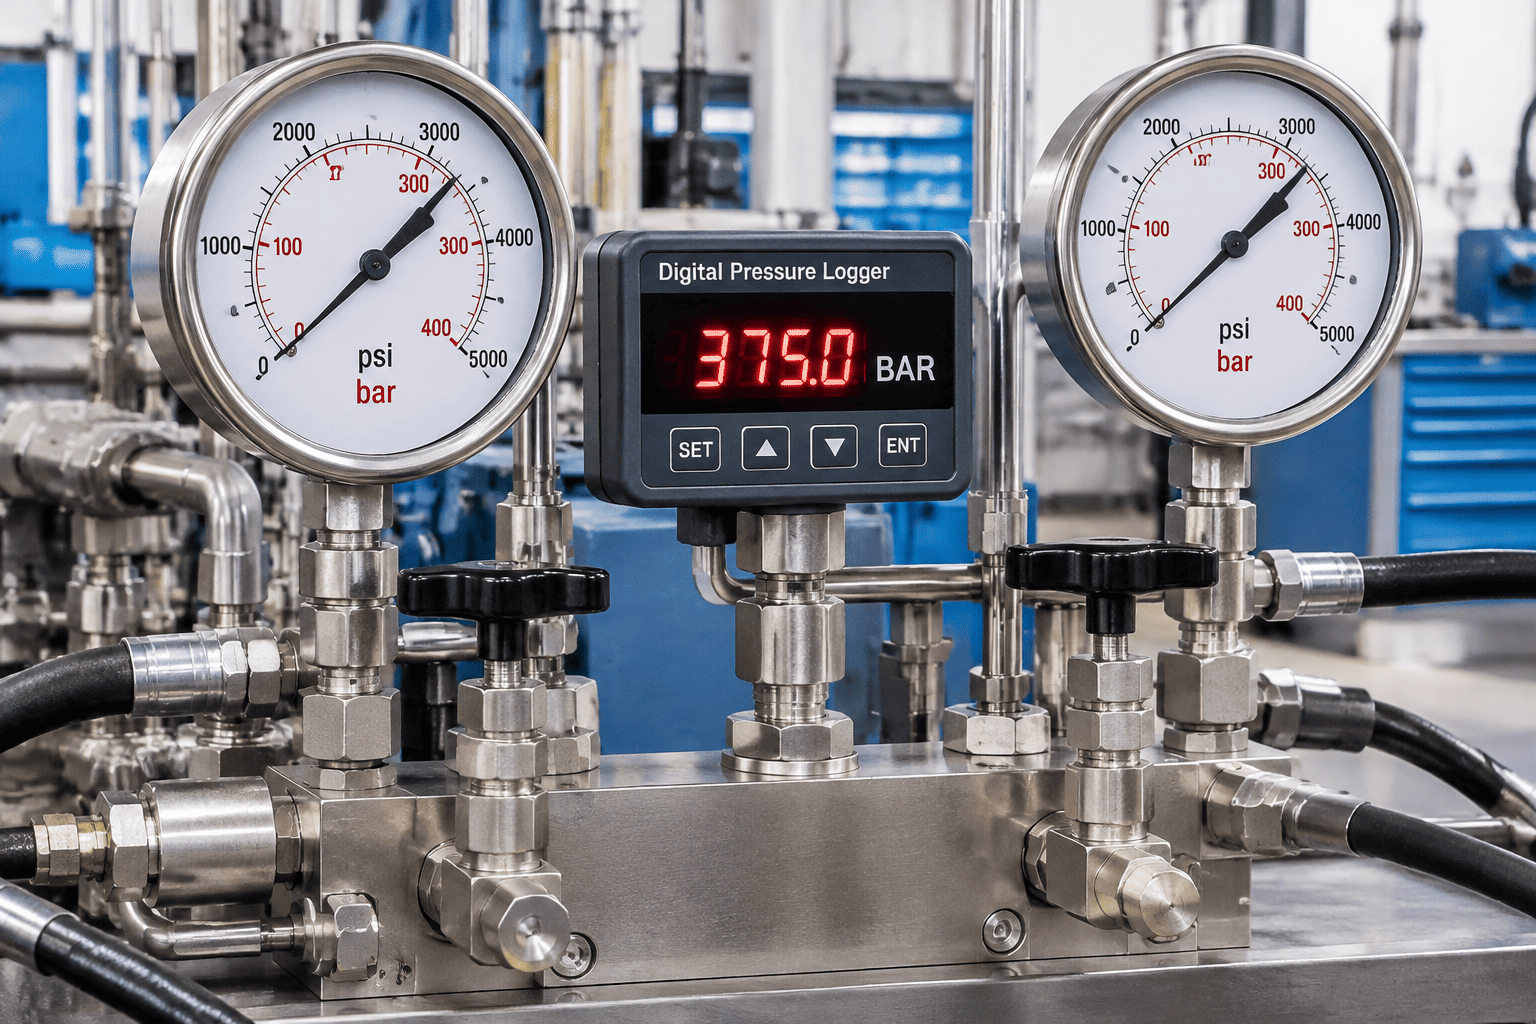
| Hydrostatische test in de fabriek | 37,5 MPa (375 bar) |
| Tijd vasthouden | Min. 10–15 minuten Vaste verblijftijd |
| Digitale drukvervallimiet | < 0,05 bar (nuldaling) |
Internationale protocollen voor de kwaliteit van de vloeistofstroom stellen strikte houdtijden en acceptatiedrempels vast voor nieuwe en gereviseerde cilinders:
| Standaard testen | Standaard bereik | Verplichte bewijsdrukverhouding | Minimale verblijftijd | Toegestane externe lekkage |
|---|---|---|---|---|
| ISO10100:2020 | Hydraulische vloeistofkracht — Cilinders — Acceptatietests | 1,5× nominale werkdruk | 10 tot 15 minuten | Nul druppels (0 ml/min) |
| NFPA/T2.6.1 R2 | Testnorm voor vloeistofkrachtdrukbeheersing | 1,5× tot 2,0× werkdruk | Minimaal 10 minuten | Geen structurele vervorming |
| DIN24554 | Compacte serie 160 bar hydraulische cilinders | 1,5× nominale druk (240 bar) | 5 tot 10 minuten | Nul huilen bij de klier |
| EN ISO 4413 | Algemene regels en veiligheidseisen voor systemen | 2,5× Burst-veiligheidsfactor basislijn | Volledig functionele beroertetest | Volledige drukbeheersing |
Kwaliteitsborgingstechnici moeten de uitvoering uitvoerenhydraulische cilinderhydrostatische testprocedure met behulp van deze 5-fasen workshopworkflow:
| Fase | Testitem | Parameter |
|---|---|---|
| 1 | Luchtzuivering onder lage druk | < 1,0 MPa |
| 2 | Volle slag fietsen | 3 cycli @ nominale stroom |
| 3 | Cap-End Proof-Holding | 1,5x druk gedurende 10 minuten |
| 4 | Rod-end-proof grip | 1,5x druk gedurende 10 minuten |
| 5 | Digitale transducerdrukvervalaudit | — |
Opgesloten lucht in een cilinder werkt als een pneumatische veer, slaat gevaarlijke gecomprimeerde energie op en vervormt de aflezingen van de druktransducer.
Monteer de cilinder horizontaal op de testbank met de oliepoorten naar boven gericht.
Laat schone ISO VG 46 minerale vloeistof door beide poorten circuleren bij lage druk (< 1,0 MPa) terwijl u de ontluchtingsschroeven losdraait totdat zuivere, luchtbelvrije vloeistof continu stroomt.
Laat de cilinderstang drie keer onder de nominale stroom volledig uitschuiven en volledig intrekken om een soepele uitlijning van de pakkingbus te controleren, te controleren op mechanische binding en ervoor te zorgen dat de interne kussenspiesen soepel ingrijpen.
1. Laat de zuiger volledig tegen de cilinderkap zakken.
2. Verhoog de druk langzaam met behulp van een proportionele hogedrukversterkerpomp tot 1,5 x de nominale werkdruk wordt bereikt (bijvoorbeeld 37,5 MPa voor een cilinder van 25,0 MPa).
3. Vergrendel de hydraulische isolatieklep en houd de statische druk minimaal 10 minuten onafgebroken vast.
4. Herhaal dezelfde procedure voor de terugtrekkamer van het stanguiteinde.
Sluit een digitale druktransducer aan met een resolutie van 0,01 bar. Gedurende de wachtperiode van 10 minuten:
Een drukval groter dan 0,5 bar duidt op thermische vloeistofkoeling, een microscopische bypass van de afdichting of lekkage van het testcircuitspruitstuk.
Controleer de open tegenoverliggende poort met een optische beker: nul druppels olie-bypass zijn toegestaan volgens ISO 10100 Klasse 1-normen.
Bij het testen van vloeistofcilinders bij 350 tot 500 bar is sprake van extreem opgeslagen mechanische energie:
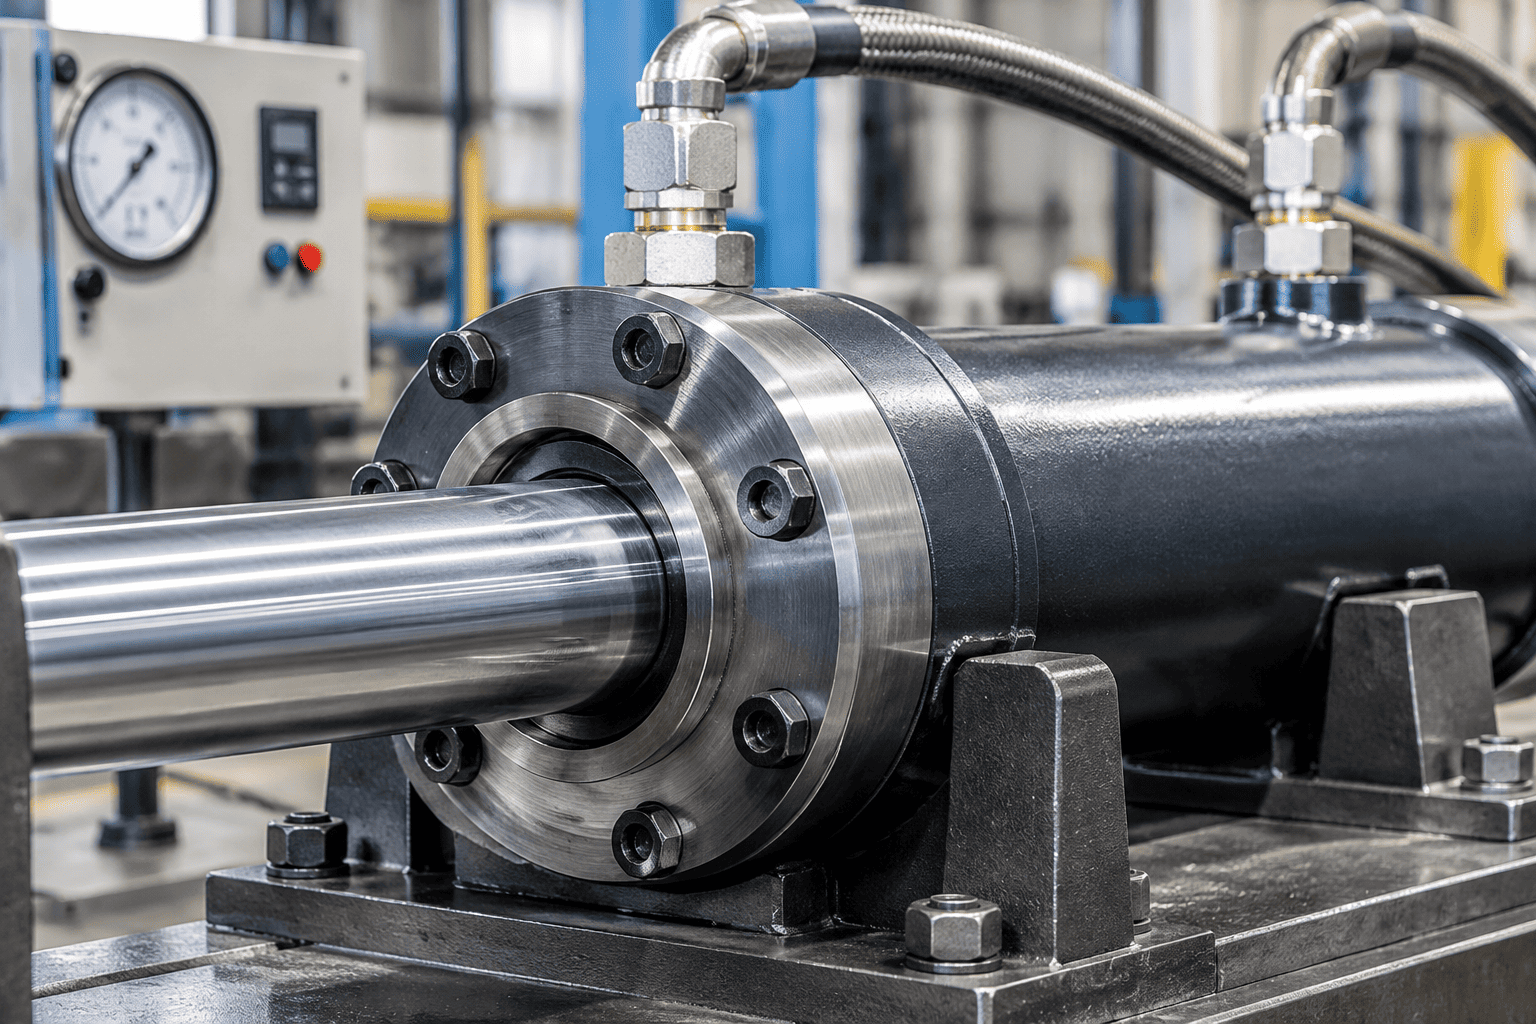
Bij HCIC elimineren we kwaliteitsrisico's door elke aangepaste en standaardcilinder aan strenge eisen te onderwerpenhydraulische cilinderhydrostatische testprocedure vóór verpakking:
100% geserialiseerde QR-tracking: Individuele digitale drukvervalgrafieken en testlogboeken worden via QR-codes rechtstreeks op de cilindercilinder geëtst met een laser.
Getuigenaudits door derden: gecertificeerde inspectiedossiers (EN 10204 3.1) en live videotests vóór verzending beschikbaar voor Europese en Noord-Amerikaanse kopers.
Volledige drukgarantie: 1,5x werkdrukverificatie garandeert foutloze prestaties bij zware mijnbouw-, bouw- en maritieme activiteiten.