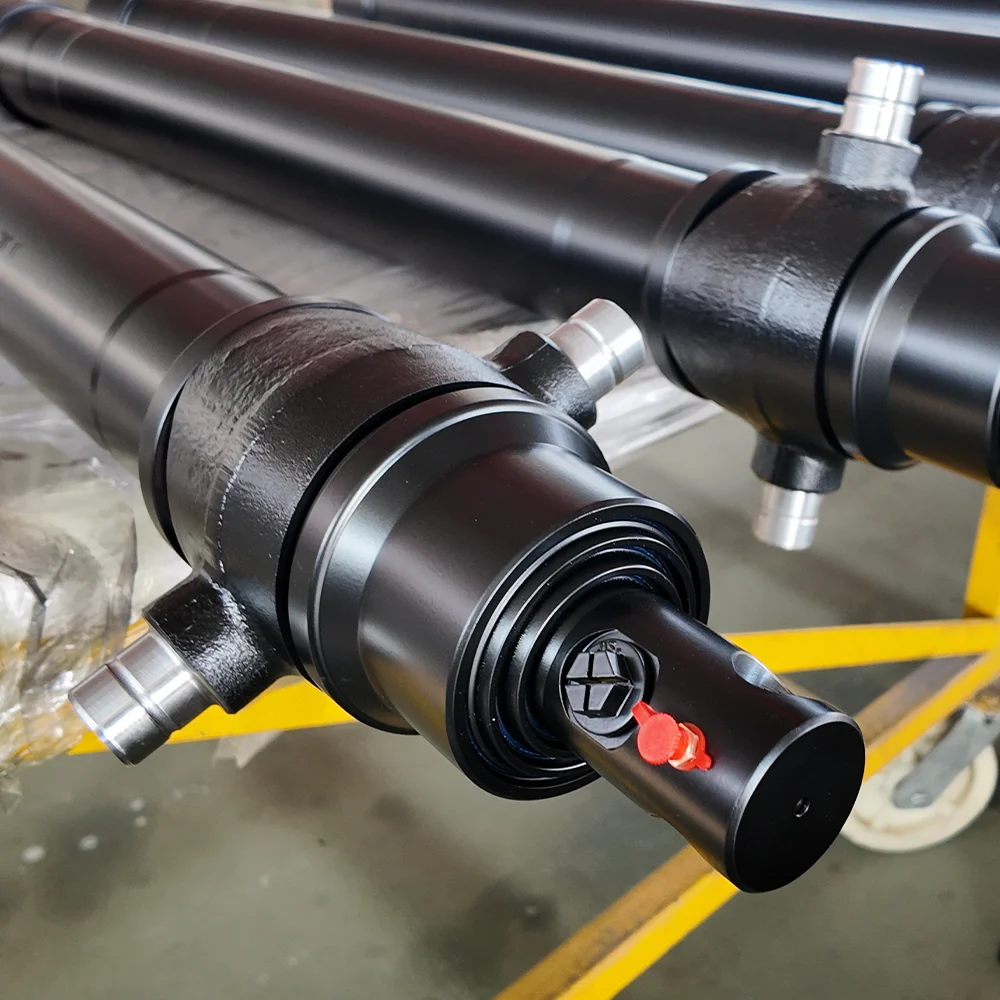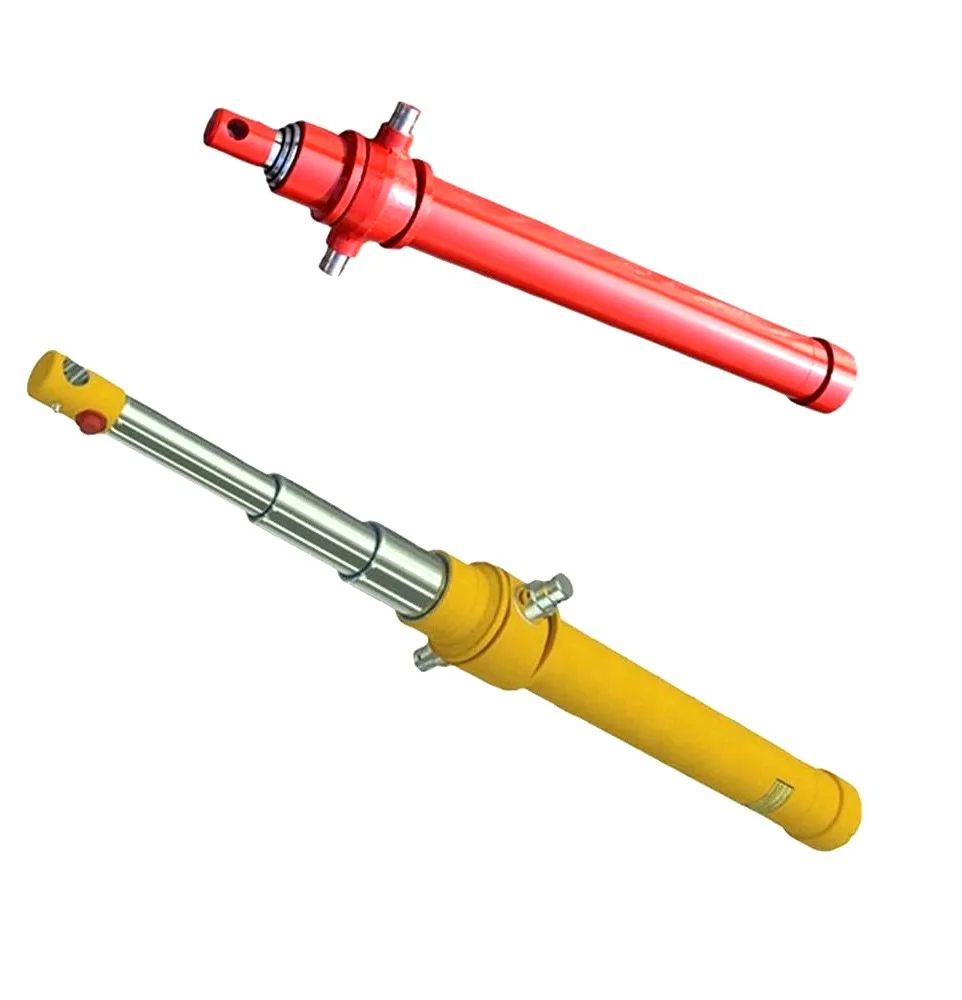
Wanneerhydraulische cilindersAls dit niet lukt, kijken veldtechnici instinctief in de loop en controleren ze de zuigerafdichtingen, het chroom van de stang en de ruitenwisserringen. Toch wordt bij zware mobiele machines, zoals graafmachines, mijnbouwschoppen, afvalverpakkers en gelede wielladers, tot 40% van de ongeplande cilindervervangingen veroorzaakt door catastrofaal mechanisch falen op de scharnierpunten van de montage: het staafoog, de basisgaffel of de tappenboringen.
Een bevroren, vergalde of ovale draaipen vergrendelt de scharnierpunten, veroorzaakt ernstige laterale buigmomenten over de zuigerstang en versnelt het lekken van de koppakking. Deze technische gids beschrijft de basismechanismen van pin-eye-slijtage, forensische diagnostiek om onderscheid te maken tussen vreten en wrijvingscorrosie, en metallurgische maatstaven voor het selecteren van heavy-duty bussen en pennen van geharde legeringen.
| Mislukkingsmodus | Fysieke oorzaak | Visuele / hoorbare handtekening |
|---|---|---|
| Zelfklevende vreten | Metaal-op-metaal microlassen door verlies van grenssmering onder extreme contactdruk | Diepe longitudinale groeven op pin; hoog gekrijs tijdens articulatie; in beslag genomen speld |
| Fretcorrosie | Micro-oscillaties (<100 um) breken de beschermende oxidefilm onder zware trillingen | Fijn roodbruin (cacao)poeder of zwart slib dat uit het speldenoog komt; ontpitte contactvlakken |
| Ovalisatie van de boring (oogverlenging) | Piekpulserende schokbelastingen die de vloeigrens van het moederstaal over miljoenen cycli overschrijden | De diameter van de oogboring is groter dan 0,5 mm; overmatig mechanisch gebonk bij omkeringen |
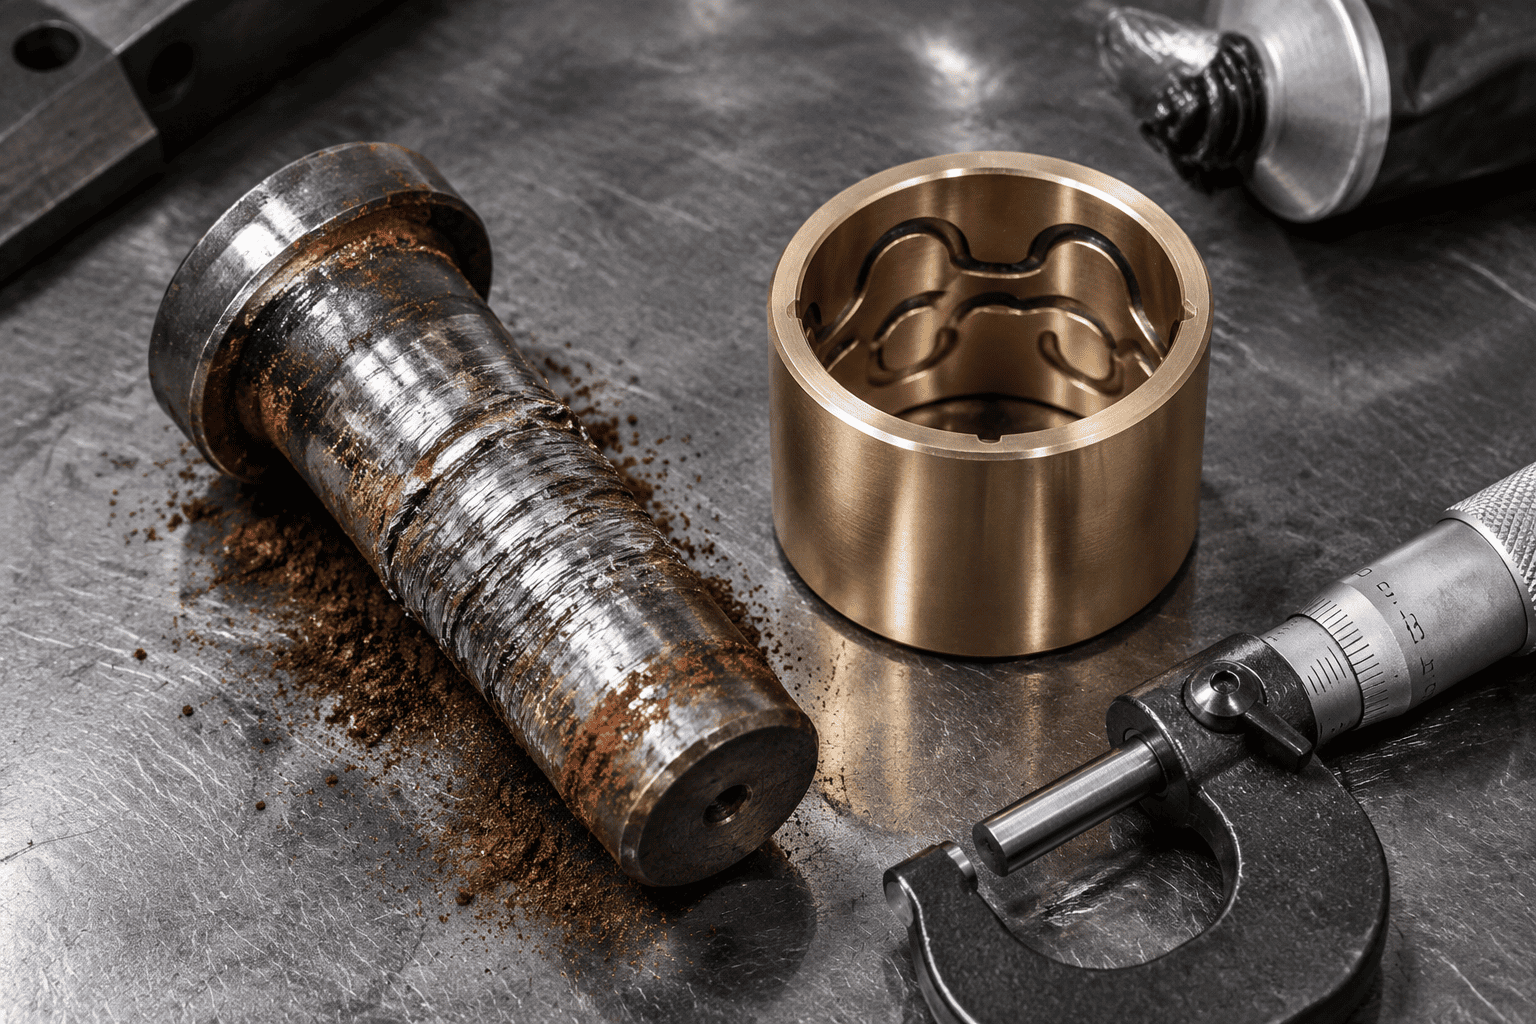
Wanneer een graafmachinebakhydraulische cilinderbreekt door dichte klei of gesteente, de contactdruk over de pen en de bus overschrijdt gemakkelijk 80 tot 100 MPa (11.600 tot 14.500 psi). Als de smeervetfilm kapot gaat, raken de microscopische oppervlakteoneffenheden van de stalen pen en het oog van de stalen staaf elkaar rechtstreeks. Wrijving genereert onmiddellijk plaatselijke hitte van meer dan 800°C, waardoor microlassen worden gevormd en stukken moedermetaal worden afgescheurd. Binnen enkele uren grijpt de pin vast in de gaffel.
In hoogfrequente trilapparatuur zoals wegmaaiborden en hydraulische hamers ondergaat de scharnierpen kleine hoekige microbewegingen (minder dan 50 micron) onder continue belasting. Deze microwrijving veegt vet weg en verpulvert microscopisch kleine staaldeeltjes. Terwijl deze vers geschoren staaldeeltjes in de lucht oxideren, vormen ze hard ijzeroxide (Fe₂O₃), waardoor een schurende rode polijstrouge ontstaat die het speldenoog overmaat slijpt.
Bij uit één stuk gesmede stangogen en gelaste basisplaten zorgt het voortdurende gerichte hameren ervoor dat de ronde penboring permanent meegeeft in een langwerpige ellips. Zodra de speling groter wordt dan 0,8 mm (0,030"), worden de dynamische schokbelastingen exponentieel versterkt, waardoor uiteindelijk hoepelmoeheidsscheuren ontstaan bij de spanningsconcentratiehoeken van het oog op 3 uur en 9 uur.
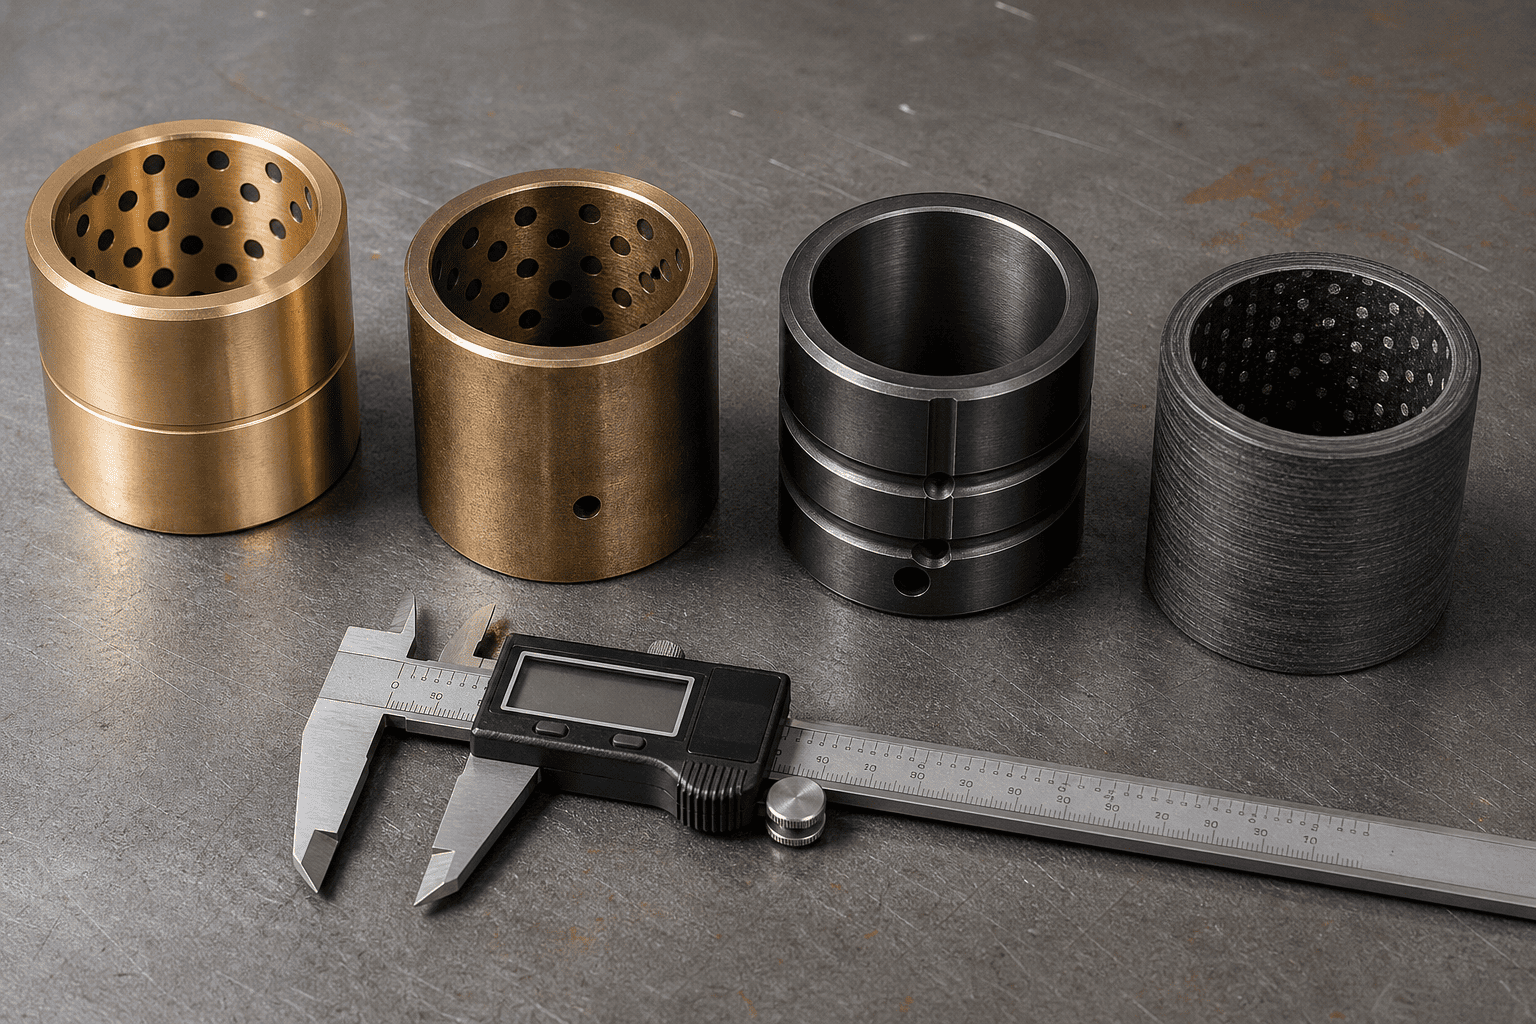
Het kiezen van de juiste busarchitectuur is het verschil tussen 1.000 uur en 10.000 uur probleemloze levensduur van het draaipunt:
| Materiaalkwaliteit van de bus | Maximale dynamische belasting | Smering nodig | Beste bedieningsscène |
|---|---|---|---|
| Hoog-loodbrons (SAE 660 / C93200) | 35 – 45 MPa (matig) | Dagelijks smeren vereist | Licht industriële en algemene landbouw |
| Mangaanbrons (C86300 met hoge treksterkte) | 70 – 90 MPa (zware belasting) | Periodiek smeren vereist | Ernstige bakkoppelingen bij grondverzet en mijnbouw |
| Gehard staal (8620 gecarbureerd 60HRC) | 120 – 150 MPa (extreme schokken) | Smeren + Hogedruk Moly | Afvalverpakkers, schaarkaken, zware brekers |
| PTFE vezelgewonden composiet (Duralon) | 100 – 140 MPa (zonder smering) | 100% VETVRIJ Zelfsmerend | Onderzeese, voedselveilige en ontoegankelijke draaipunten |
Installeer nooit een ongeharde, in de handel verkrijgbare pen van 1045 koolstofstaal in een gaffel van een zware cilinder. Standaard 1045 heeft een oppervlaktehardheid van slechts 18 tot 22 HRC; het zal binnen enkele weken vervormen en aanvreten tegen een bus van mangaanbrons of gehard staal.
Basiskernmateriaal: 4140 chroom-molybdeen of 8620 nikkel-chroom gelegeerd staal, gehard en getemperd voor kernsterkte (28–32 HRC) om extreme buigschokken te absorberen zonder te breken.
Oppervlakteverharding: inductiegehard of diep gecarbureerd tot 58 tot 62 HRC tot een minimale diepte van 1,5 mm (0,060").
Oppervlakteafwerking: nauwkeurig geslepen en gepolijst tot Ra ≤ 0,2 μm (8 micro-inch). . In corrosieve zee-, strooizout- of kunstmestomgevingen dient u een 25-micron hardverchroomde toplaag of QPQ-vloeibaarnitrerende toplaag over de geharde behuizing aan te brengen.
Heeft u last van aanhoudende speldenprikken, rammelende draaipunten of krakende gaffeloren in uw machinepark?
Neem contact op met de gespecialiseerde engineeringgroep van HCIC. Wij produceren op maat gemaakte cilinders voor zwaar gebruik, uitgerust met mangaanbrons, geharde legering of zelfsmerende composietbussen, gecombineerd met gecertificeerde 58–62 HRC inductiegeharde pennen die zijn ontworpen voor betrouwbaarheid zonder downtime.